


Термоусаживаемые манжеты для трубопроводов
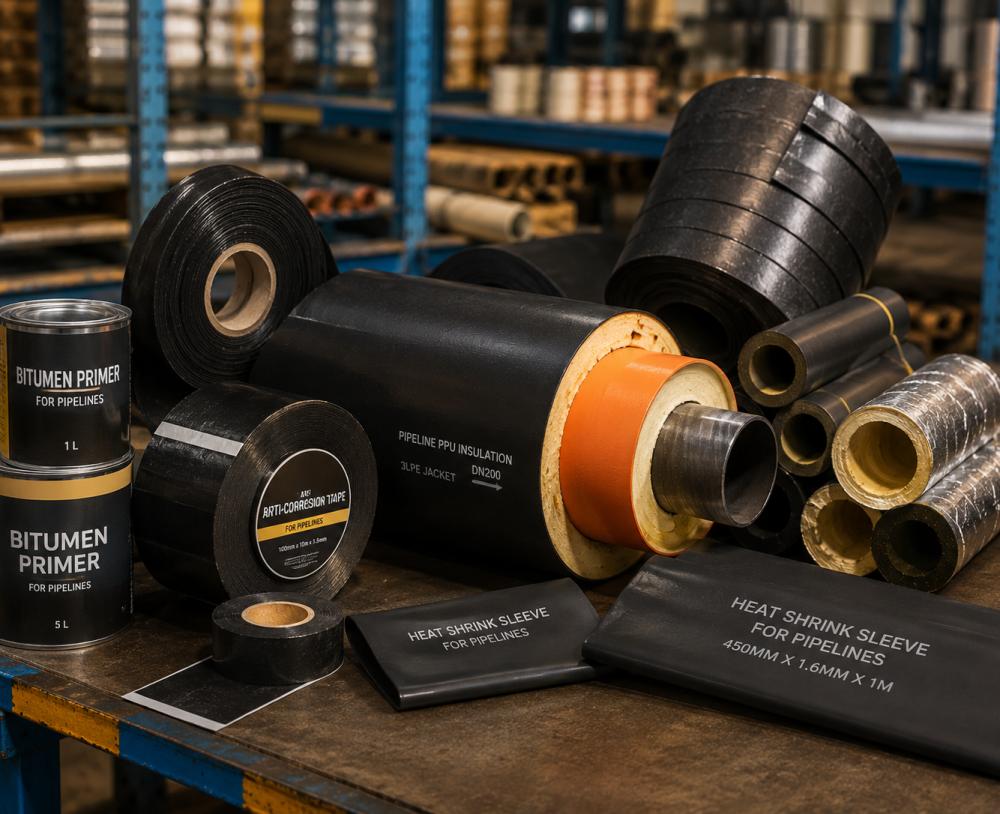
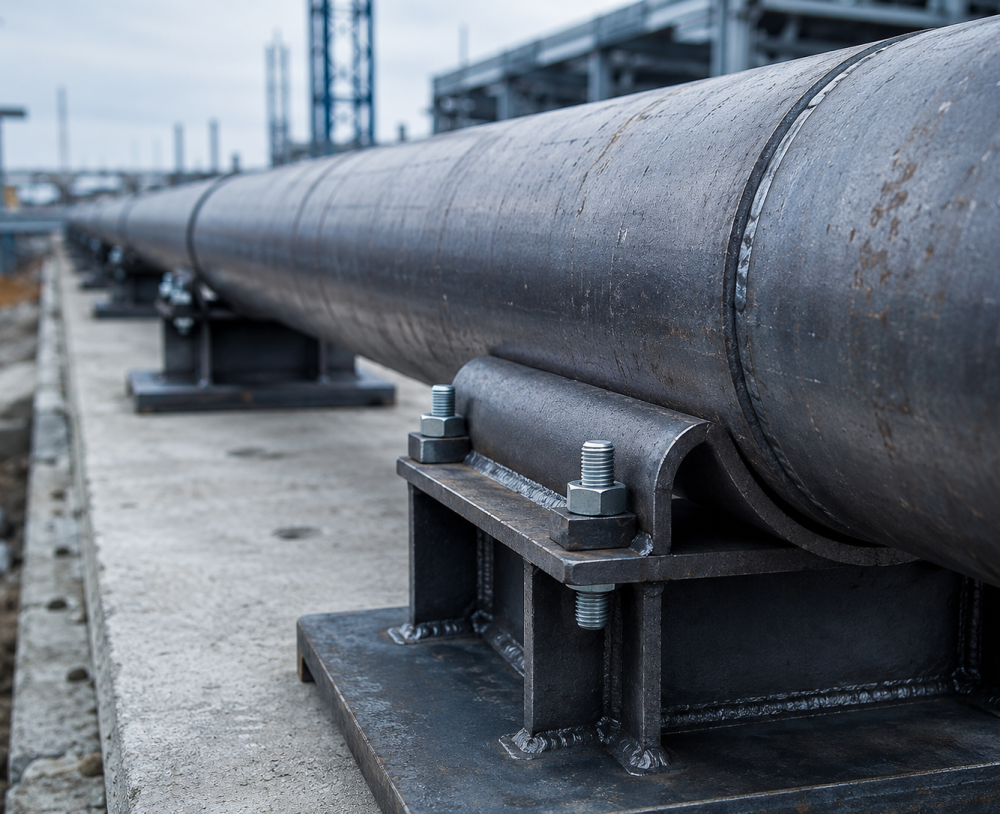
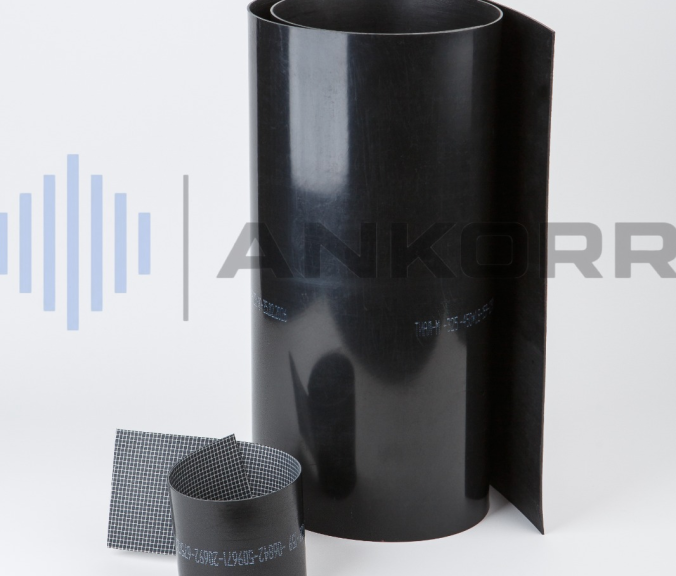
Термоусаживаемая манжета изолирует кольцевой сварной стык – участок, на котором заводское покрытие трубы прерывается. Труба приходит на трассу изолированной, но зона сварки остаётся оголённой, и именно по ней начинается коррозия, если стык закрыт некачественно. Манжета восстанавливает непрерывность покрытия: при нагреве радиационно-сшитая полиолефиновая основа даёт усадку и обжимает трубу, а термоплавкий адгезив плавится, заполняет микрорельеф металла и приваривается к кромкам заводской изоляции.
Подбор по типу заводского покрытия
Главный параметр – не только диаметр, но и то, к какому покрытию манжета будет примыкать. Адгезив рассчитан на конкретный тип поверхности, и ошибка здесь даёт отслоение по краю в первый же сезон.
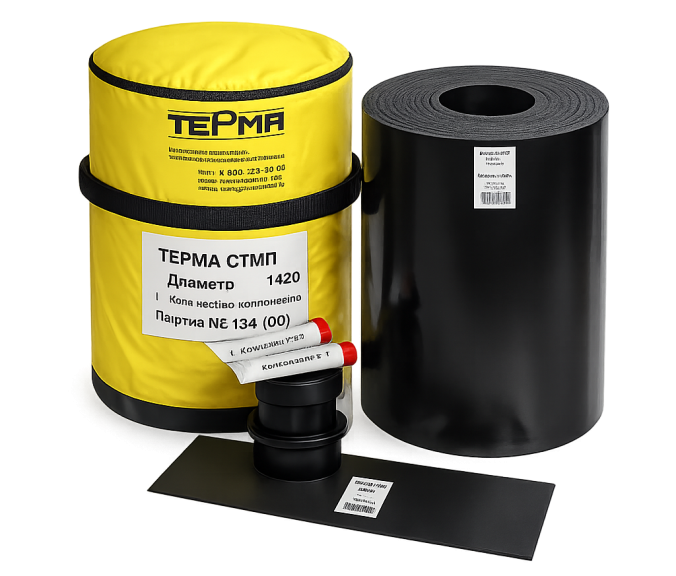
- Манжета ТЕРМА-СТМП – под двух- и трёхслойное полиэтиленовое покрытие подземных газо- и нефтепроводов. Типоразмеры перекрывают диаметры от 57 до 1720 мм.
- Манжета НОВОРАД-СТ – для стыков труб с заводским полиэтиленовым покрытием, выпускается в исполнениях с температурой эксплуатации до +40 °С и до +60 °С. Исполнение подбирается по расчётной температуре стенки трубы, а не по температуре среды.
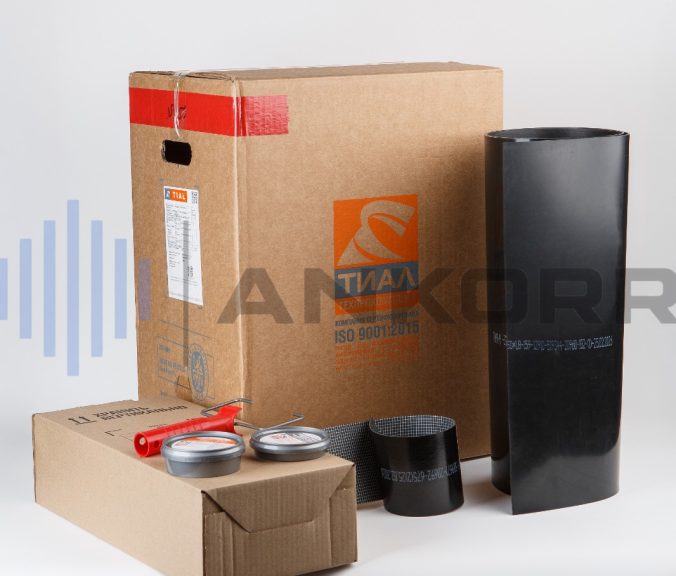
- Манжета ТИАЛ-М – двухслойная, в комплекте с эпоксидным праймером формирует трёхслойную систему типа ВУС. Применяется там, где к покрытию стыка предъявляются те же требования, что и к заводской весьма усиленной изоляции.
Что учесть при заказе
- Ширина манжеты. Полотно должно перекрывать зону зачистки и заходить на заводское покрытие с каждой стороны на величину, указанную в ТУ производителя. Манжета «впритык» к кромке изоляции неработоспособна.
- Длина полотна. Рассчитывается по длине окружности трубы плюс продольный нахлёст под замковую пластину.
- Количество. Определяется числом сварных стыков на трассе, а не метражом трубопровода.
- Комплектность. Эпоксидный праймер, замковые пластины и абразивный материал для зачистки заказываются вместе с манжетами, иначе бригада встанет на объекте.
Требования и нормативы
Единого стандарта на само изделие нет: манжеты выпускаются по ТУ производителей. Требования к покрытию сварного стыка подземного трубопровода задаёт проект со ссылкой на ГОСТ 9.602 – по сплошности, адгезии, переходному сопротивлению и стойкости к продавливанию. Поэтому марка манжеты согласовывается с проектной организацией, а не подбирается только по диаметру.
Монтаж и применение
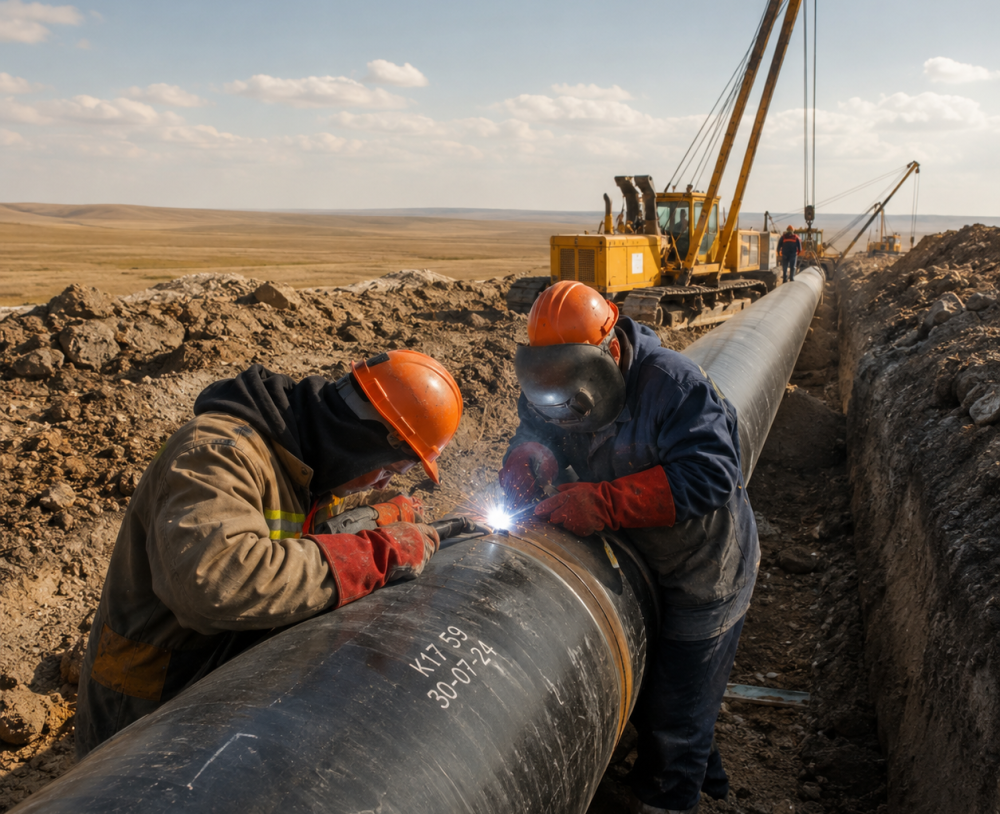
Стык зачищается до нормируемой степени очистки, подогревается, манжета усаживается газовой горелкой от центра к краям с прикаткой роликом для вытеснения воздуха. Работы ведутся на подземных нефте- и газопроводах, водоводах, тепловых сетях, а также при ремонте изоляции действующих трубопроводов.
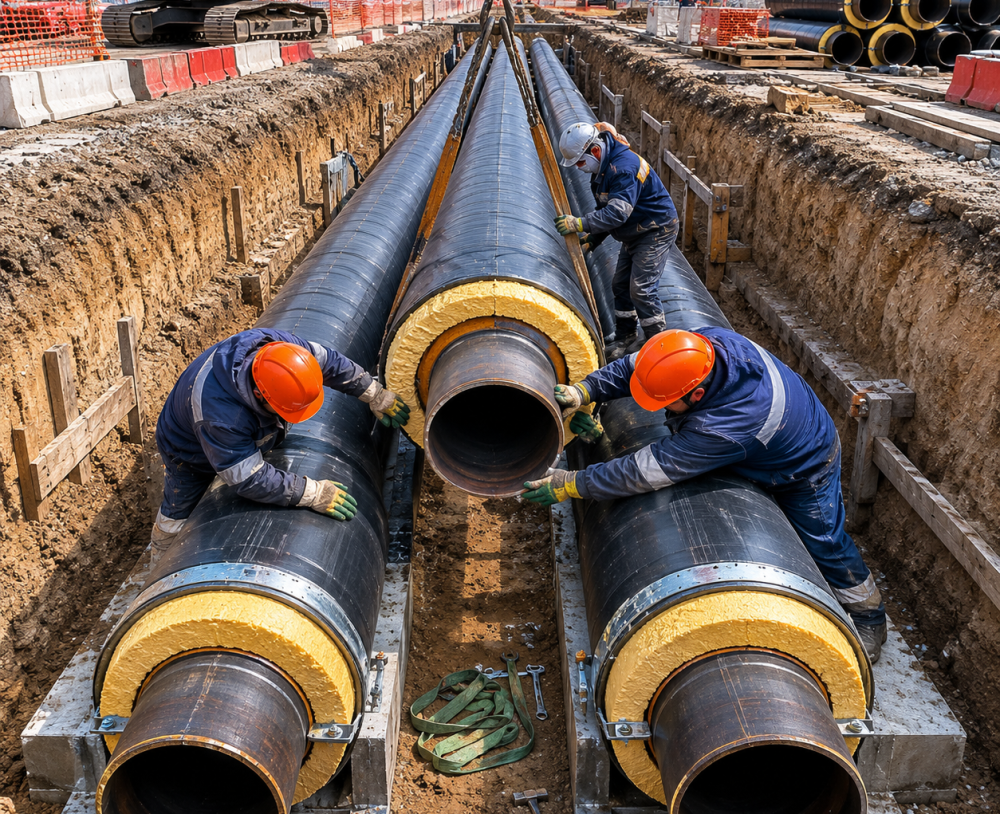
На стыках трубопроводов ППУ манжета работает в связке с муфтой ППУ: типоразмер здесь подбирается по наружному диаметру защитной оболочки, а не рабочей трубы. Для протяжённой изоляции по длине трубы вместо манжет применяются изоляционные ленты.
ANKORR поставляет термоусаживаемые манжеты по Казахстану и выполняет УС/ВУС изоляцию труб. Пришлите диаметры, тип заводского покрытия и количество стыков – подберём марку, типоразмер и сопутствующие материалы.
Часто задаваемые вопросы
По наружному диаметру трубы и ширине зоны, которую нужно перекрыть. Длина полотна равна длине окружности трубы плюс продольный нахлёст под замковую пластину. Ширина выбирается так, чтобы манжета заходила на заводское покрытие с обеих сторон от зачищенного участка на величину, указанную в ТУ производителя.
Зависит от требуемого типа покрытия стыка. Двухслойная манжета без праймера даёт базовую защиту, а в связке с эпоксидным праймером формируется трёхслойная система типа ВУС с более высокой адгезией к металлу и стойкостью к катодному отслаиванию. Если проект требует покрытие стыка на уровне заводской изоляции, праймер обязателен.
По числу кольцевых сварных стыков, а не по метражу трассы. Количество стыков равно общей длине трубопровода, делённой на длину одной трубы, плюс стыки на отводах, тройниках и переходах. На узлах и захлёстах расход выше, поэтому в спецификацию закладывается запас.
Исполнения различаются составом адгезива и рассчитаны на разную рабочую температуру стенки трубы, например до +40 °С и до +60 °С. Подбор ведётся по расчётной температуре металла на этом участке, а не по температуре транспортируемой среды: адгезив за пределами своего диапазона теряет сцепление и начинает сползать.
Визуально контролируется равномерное облегание без складок и воздушных полостей, выход расплавленного адгезива по обеим кромкам по всему периметру и отсутствие прожогов основы. Далее покрытие проверяется на сплошность искровым дефектоскопом и на адгезию методом отслаивания по методике, принятой в проекте.